 Автор Admin
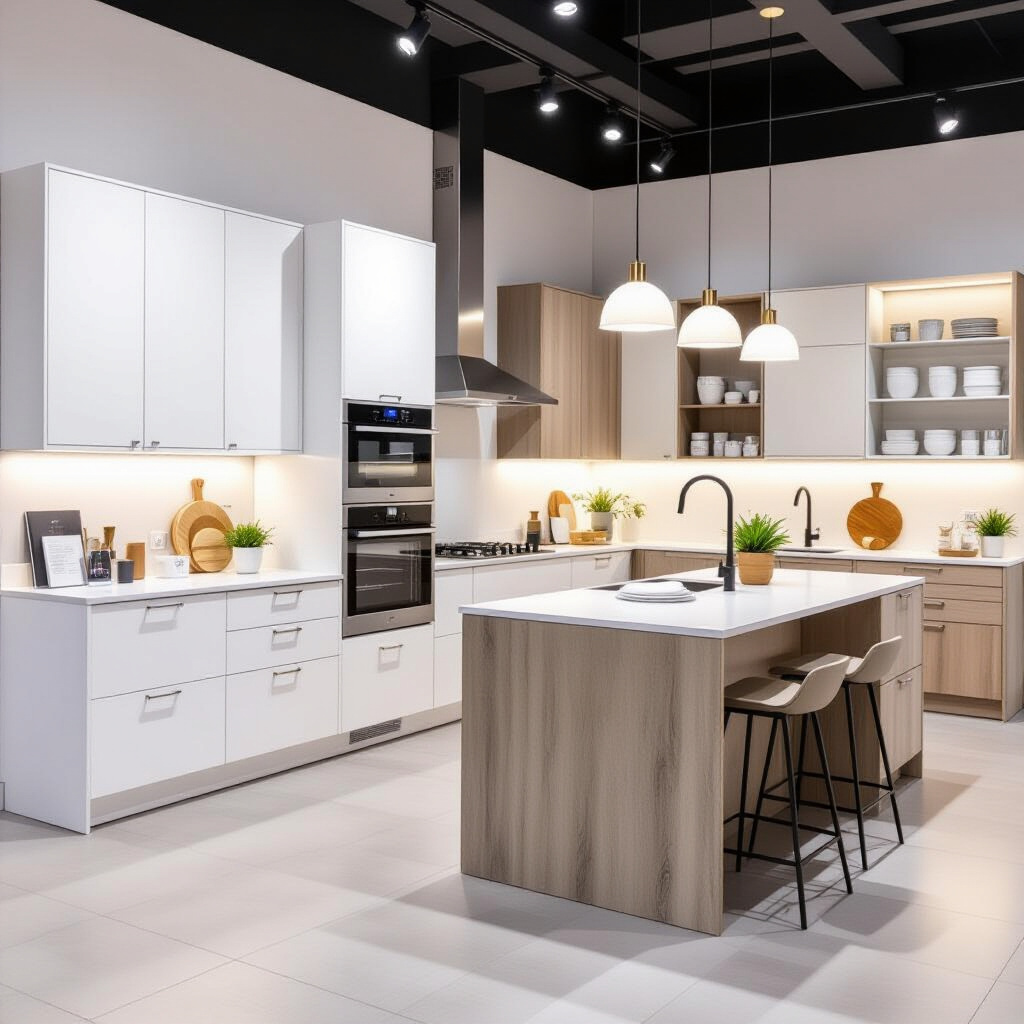
Типы кухонных гарнитуров и их конструктивные отличия
Модульные гарнитуры состоят из автономных секций и представлены наборами стандартных блоков с фиксированными размерами (ширины модулей часто кратны 100 или 200 мм: 200, 300, 400, 500, 600 мм). Варианты корпусных и встроенных решений строятся на базе цельной несущей конструкции с единым каркасом или интегрируемыми нишами для техники. Для дополнительной справки о модельных рядах и технических характеристиках можно посмотреть соответствующую информацию https://kitchpoint.ru/kuhni-na-zakaz/.
Модульные (сборные) — автономные секции: принципы сборки и гибкость планировок
Модульный гарнитур состоит из отдельных коробов, фасадов и рабочих поверхностей, которые соединяются по месту сборки с помощью мебельных стяжек, конфирматов или винтов. Такая схема повышает гибкость планировок: модули переставляются и дополняются без изменения основной геометрии помещения. Стандартная глубина напольных модулей часто составляет 560 мм, высота базового модуля — около 720–760 мм без столешницы, что упрощает подбор встраиваемой техники по габаритам.
Корпусные и встроенные решения — цельная несущая конструкция и варианты интеграции
Корпусная кухня строится как единая несущая конструкция с цельной опорой и сквозными панелями, что повышает жёсткость и позволяет реализовать большие пролёты без дополнительного усиления. Встроенные решения предполагают подготовленные проёмы и интеграцию встраиваемой техники с учётом вентиляционных зазоров: для духовых шкафов и холодильников рассчитывают свободный зазор и вентиляционные решётки по технической документации производителя техники.
Конфигурации планировки: линейные, угловые, островные и полуостровные схемы
Выбор конфигурации определяется площадью помещения и логикой рабочих зон. Линейные схемы применимы при узких помещениях, угловые оптимизируют использование двух стен, островные и полуостровные решения формируют отдельную рабочую зону и требуют свободного обхода не менее 900 мм вокруг острова.
Преимущества и ограничения каждой конфигурации по эргономике и нагрузкам
Линейная планировка ограничивает расположение коммуникаций по одной линии; угловая уменьшает расстояния между зонами «мойка-плита-холодильник»; островные схемы улучшают проходимость, но увеличивают нагрузку на коммуникации и могут потребовать усиления основания столешницы при пролётах свыше 1,2 м. Рекомендуемый проход между рабочими блоками — 900–1200 мм для комфортной эксплуатации.
Как выбор планировки влияет на маршруты коммуникаций и монтаж
При угловой и линейной планировке коммуникации совмещаются вдоль одной стены, что упрощает разводку водоснабжения и электрики. Островные решения обычно требуют переносного стояка или подводки под полом, что повышает сложность монтажа и увеличивает требования к герметизации и теплоизоляции труб.
Материалы фасадов: характеристики, долговечность и внешний эффект
Фасады различаются по материалу и покрытию, что напрямую влияет на внешний вид, уход и ремонтопригодность. Распространённые типы — МДФ с лакировкой или эмалью, ламинированные плиты, шпонированные панели и массив дерева.
МДФ (лак, эмаль), ЛДСП, шпон и массив — сравнение по стойкости и уходу
Фасад из МДФ с эмалью обеспечивает ровную окрашиваемую поверхность и допускает восстановительную шлифовку; ламинированная ДСП обладает меньшей гигроскопичностью при наличии защитного торцевого кромления; шпонированный фасад сохраняет текстуру натурального дерева при сниженной гигроскопичности по сравнению с массивом. Для деревянного массива требуется регулярная обработка маслом или лаком, тогда как ЛДСП и МДФ легче выдерживают влажную уборку мягкой тканью.
Влияние материала фасада на ремонтопригодность, текстуру и гигроскопичность
Шпон позволяет локально реставрировать царапины и сохраняет текстуру; МДФ с лаком даёт равномерную поверхность, но при серьёзных механических повреждениях требует замены панели. Гигроскопичность материалов определяет риск разбухания: у ЛДСП и стандартной МДФ он выше, чем у влагостойких плит и шпона с защитным покрытием.
Столешницы: выбор с учётом устойчивости к царапинам, теплу и влаге
Столешницы различают по базовому материалу и толщине. Распространённые толщины составляют 28–40 мм для ламинированных и 20–30 мм для нержавеющей стали; кварцевые агломераты выпускаются чаще в 20–30 мм.
Ламинатированные ДСП, кварцевый агломерат, натуральный камень, дерево, нержавеющая сталь — плюсы и ограничения
Ламинатированные ДСП сопротивляются поверхностным царапинам при бытовой нагрузке, но чувствительны к длительному воздействию влаги на срезах. Кварцевый агломерат отличается высокой твердостью и термостойкостью, обладает низкой пористостью; натуральный камень устойчив к истиранию, но требует периодического герметизирования; дерево даёт теплую фактуру, но чувствительно к влаге и царапинам; нержавеющая сталь устойчива к температуре и химическим средствам, но подвержена следам от царапин.
Покрытия, герметизация срезов и эксплуатационные требования в рабочих зонах
Кромки столешниц и места стыков нуждаются в герметизации санитарными составами или профильными вставками. У ламинированных столешниц торцы кромкуются ABS или ПВХ толщиной 0,5–2 мм для защиты от набухания. Для камня рекомендуется герметик с периодичностью по документации производителя, для дерева — масляная пропитка каждые 6–12 месяцев в зависимости от эксплуатации.
Каркас и конструкция: материалы, соединения и несущая способность
Каркас определяет жёсткость и поведение гарнитура при перепадах влажности. Частые материалы — стандартная ДСП, МДФ и влагостойкие плиты с пропиткой.
Материалы каркаса (ДСП, МДФ, влагостойкие плиты) и поведение при перепадах влажности
Каркас из влагостойкой плиты снижает риск деформации при перепадах влажности по сравнению со стандартной ДСП. МДФ обеспечивает более ровную поверхность для креплений, но требует защитного кромления. При использовании стандартной ДСП рекомендуются антисептические пропитки и усиленная герметизация торцов.
Типы соединений, усилений и принципы распределения нагрузки
Соединения реализуются через конфирматы, шканты, мебельные стяжки и клеевые швы. Для распределения нагрузки на длинных вертикальных стойках применяют усиляющие планки и поперечные рейки; при больших пролётах столешницы свыше 1,2 м рекомендуется установка подкрепляющих опор или каркаса с несущей балкой.
Фурнитура и механизмы: виды, функции и независимая оценка качества
Фурнитура включает петли, направляющие, выдвижные системы, подъёмные механизмы и встроенные органайзеры. Оценка качества проводится по техническим характеристикам и ресурсным испытаниям.
Петли, направляющие, выдвижные системы и подъёмные механизмы — функциональные особенности
Регулируемые петли с доводчиком обеспечивают плавное закрытие и допускают настройку в трёх плоскостях; шариковые и роликовые направляющие имеют разные ресурсы: шариковые направляющие выдерживают большую нагрузку и обеспечивают более плавный ход. Подъёмные механизмы бывают газовые и электромеханические и выбираются по параметрам рабочего ресурса и грузоподъёмности.
Критерии оценки износа, точности хода и регулировок без ссылок на бренды
Оценка проводится по ресурсным циклам (например, 20–50 тысяч циклов для направляющих бытового класса), заявленной грузоподъёмности, точности регулировки и наличию регулировочных винтов для выверки фасадов по вертикали и горизонтали.
Технологии изготовления и критические операционные этапы
Ключевые этапы производства включают раскрой, фрезеровку, кромление, нанесение покрытий и сборку. Контроль на каждом этапе влияет на итоговую точность и внешний вид.
CNC-раскрой и фрезеровка: точность размеров и чистота фасок
CNC-раскрой и фрезеровка обеспечивают точность размеров и чистоту фасок; типичная точность станков — ±0,5 мм для величин и положения отверстий. Чистота фрезерованных кромок важна для последующего кромления и качественной стыковки деталей.
Кромление (ABS, ПВХ), лакирование, шпонирование и термообработка — влияние на прочность и внешний вид
Кромление ABS защищает торцы от набухания и механических повреждений, лакирование даёт стойкое покрытие, шпонирование сохраняет древесную текстуру при сниженной гигроскопичности. Термообработка увеличивает стабильность материалов и долговечность декоративных покрытий при повышенных температурах.
Защита от влаги и износостойкость по функциональным зонам
Защита концентрируется на кромках, зонах стыков и местах установки мойки и плиты. Выбор материалов и технологий зависит от прогнозируемой влажности и интенсивности использования.
Обработка кромок, влагозащита плит и водоотталкивающие покрытия столешниц
Обработка кромок включает кромление ABS или ПВХ и использование герметиков для стыков. Влагозащита плит достигается применением влагостойких плит и пропиток, а столешницы защищаются водоотталкивающими лаками или герметиками в местах срезов.
Зоны повышенного риска (мойка, плита) и практики предотвращения набухания и коррозии
В зоне мойки требуется дополнительная гидроизоляция под мойкой, уплотнение срезов и обеспечение свободного доступа для слива. В районе плиты применяют термостойкие фартуки и защиту задней панели от горячих брызг.
Экологические и санитарные требования к материалам
Материалы оцениваются по классам эмиссии формальдегидов и по содержанию летучих органических соединений. Наличие соответствующей документации подтверждает соответствие нормам.
Классы эмиссии формальдегидов (E0, E1) и проверяемые сертификаты
Классы эмиссии E0 и E1 указывают на уровень выделения формальдегида: обозначения используются в сертификатах и протоколах испытаний по методикам, например EN 717 или аналогичным национальным стандартам. Документы подтверждают измеренные значения эмиссии и помогают выбирать материалы с низким уровнем выделений.
Выбор клеев и лаков с низкой эмиссией VOC и методы верификации
Для уменьшения влияния на внутренний воздух применяют клеи и лаки с низким содержанием летучих органических соединений (VOC). Верификация проводится по сертификатам соответствия и протоколам испытаний, а также по обозначениям предельных значений в сопроводительных документах материалов.
Кастомизация и проектные ограничения
Индивидуальные размеры и модульность позволяют адаптировать гарнитур под помещение, но существуют типичные технологические лимиты по габаритам и нагрузкам.
Индивидуальные размеры, модульность и типичные лимиты по максимальным габаритам и нагрузкам
Максимальная ширина цельного фасада обычно ограничена необходимостью предотвращения провисания и может составлять 600–900 мм без дополнительных усилений; пролёты столешниц без опоры меньше 1,2 м требуют усиления. Нагрузка на ящики и направляющие указывается в спецификации фурнитуры и влияет на выбор направляющих с соответствующим ресурсом.
Ограничения по интеграции встраиваемой техники и пространственные допуски
При интеграции техники необходимо учитывать монтажные зазоры по высоте, ширине и глубине, требования по вентиляции и доступу для обслуживания; несоблюдение допусков приводит к перегреву и снижению ресурса встроенных приборов.
Производственный цикл, сроки и логистика поставки
Производственный цикл включает последовательные этапы замера, проектирования, производства, контроля качества, упаковки и доставки. Каждый этап влияет на итоговые сроки и качество поставки.
Этапы: замер, проектирование, производство, контроль качества, упаковка и доставка
Замер фиксирует геометрию помещения и размещение коммуникаций; проектирование оформляет чертежи и спецификации; производство включает раскрой, сборку и финишную обработку; контроль качества проверяет геометрию и покрытие; упаковка предусматривает защиту кромок и углов; доставка организуется с учётом условий транспортировки и хранения.
Типичные причины задержек и требования к упаковке и транспортировке
Задержки возникают из-за уточнения размеров, задержек с материалами или несоответствия фурнитуры. Для защиты изделий применяют картонные уголки, стрейч-плёнку и поролоновые прокладки; крупногабаритные элементы перевозятся в специальных обрешётках или на поддонах.
Монтаж, подготовка помещения и совместимость коммуникаций
Качество монтажа зависит от подготовки стен, выверки уровней и корректной прокладки коммуникаций. Несоответствия на этапе подготовки приводят к дополнительным работам и возможным дефектам.
Подготовка стен, выверка уровней и требования к трассировке коммуникаций
Подготовка включает выравнивание стен, проверку вертикалей и горизонталей, разметку мест крепления. Трассировка коммуникаций должна учитывать высоты розеток и выводов воды с допуском для подключения плит и мойки.
Риски неправильного монтажа: деформация корпусов и нарушение работы встроенной техники
Неправильный монтаж коммуникаций вызывает деформацию корпусов и нарушение работы встроенной техники: избыточное натяжение труб может вызвать искривления, а отсутствие вентиляционных зазоров — перегрев приборов.
Типичные дефекты, риск-фиксация и превентивные меры
При приёмке обращают внимание на деформации, расхождение швов и сколы. Понимание причин помогает оперативно выявлять и устранять дефекты до установки.
Деформации, расхождение швов, сколы и их вероятные технологические причины
Деформации возникают из-за несоблюдения влажностных режимов при хранении или установки без выверки уровня; расхождение швов — вследствие неточной резки или нарушения технологии кромления; сколы появляются при неправильной упаковке или ударных нагрузках при транспортировке.
Контроль качества при приёмке, чек-листы для фиксации дефектов и рекомендации по предотвращению
При приёмке проверяются размеры, тип покрытия, отсутствие сколов и корректность отверстий для фурнитуры. Рекомендуется фиксировать несоответствия фотопротоколом и актами приёма-передачи, проверять упаковку и целостность элементов до монтажа.
Гарантия, сервис и порядок рекламаций
Гарантийные обязательства описывают сроки и перечень элементов, на которые распространяется гарантия, а также условия устранения дефектов. Процедуры рекламации требуют документального подтверждения факта и условий хранения.
Содержание гарантийных обязательств и ожидания по срокам устранения дефектов
Гарантийные обязательства обычно отражают перечень покрываемых дефектов, сроки устранения и порядок координатных выездов мастера. Сроки реагирования и выполнения работ указываются в договорной документации и зависят от сложности дефекта.
Процедура подачи рекламации и необходимые документы при гарантийном обслуживании
Процедура включает подачу заявления, акт приёмки-передачи, фотофиксацию дефекта и указание серийных номеров компонентов при наличии. Наличие данных документов ускоряет процесс проверки и принятия решения о ремонте или замене элементов.